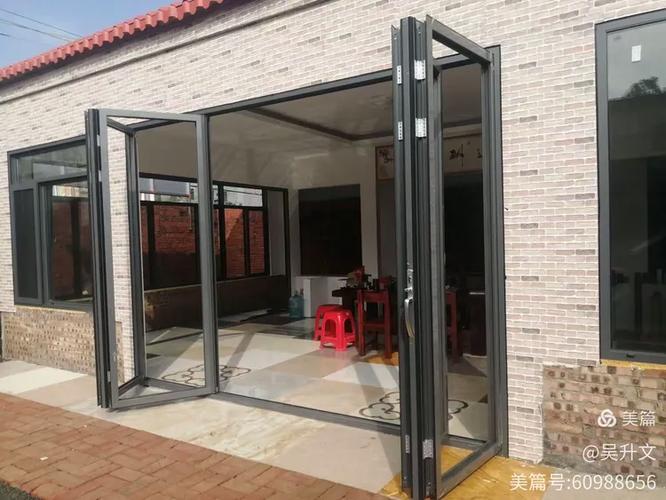
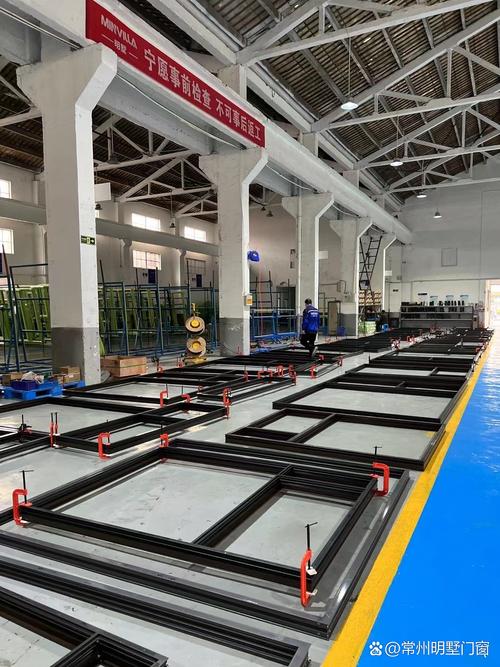
觉得断桥铝门窗贵?先来看看铝型材的生产工艺吧!
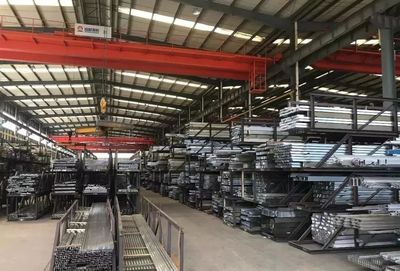
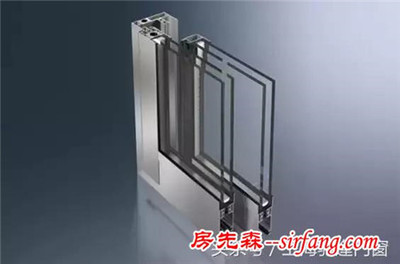
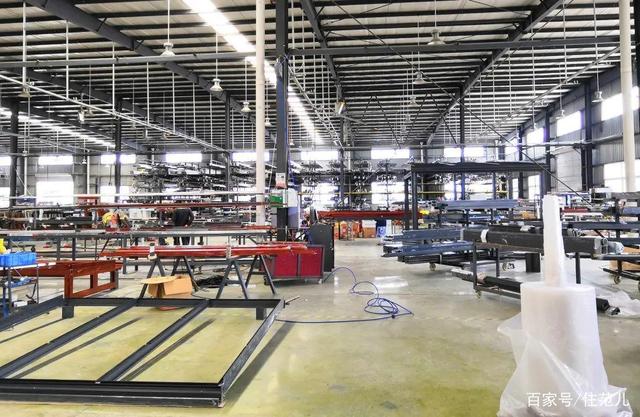
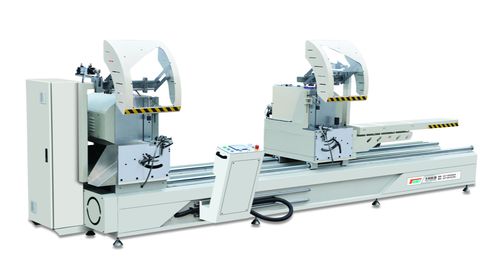
很多消费者在选购门窗时,一听到“断桥铝”三个字,第一反应就是:贵。\n\n同样大小的窗户,普通铝合金可能只要几百元一平米,断桥铝却动辄上千甚至几千元。于是不少人心里犯嘀咕:不就是铝材加个隔热条吗,凭什么贵这么多?\n\n要回答这个问题,光看门窗成品的结构图远远不够。今天,我们走进门窗制造加工的源头——铝型材的生产车间,看看一根合格的断桥铝型材,究竟要经历怎样复杂而精密的旅程。当你了解了这些工艺,或许就能理解它的“贵”到底值不值。\n\n## 一、合金配比:不是所有的铝都叫“6063”\n\n断桥铝门窗所用的铝型材,绝大多数是6063铝合金,属于铝-镁-硅系合金。这种合金具有良好的挤压性能和抗腐蚀性能,强度适中,表面处理后色泽均匀,非常适合做建筑门窗。\n\n但配比并非简单的“铝+镁+硅”。在生产时,需要将铝锭、镁锭、硅块以及其他微量金属元素按严格比例投入熔炼炉中。成分哪怕偏差0.1%,都会影响型材的硬度、韧性和可挤压性。\n\n更关键的是,熔炼过程中要不断进行精炼、除气、扒渣,把铝液中的氢气和杂质降到极低水平。如果除气不彻底,挤压出来的型材内部就会有气孔、砂眼,做成窗户后不仅强度打折,还可能出现渗水隐患。\n\n单这一道工序的设备和能耗成本,就不是小作坊能轻松承担的。\n\n## 二、均匀化处理:让铝棒“睡得安稳”\n\n熔炼合格的铝液,被铸造成圆柱形的铝棒。但此时不能直接拿去挤压,因为铝棒内部存在晶内偏析——简单说,就是合金元素分布不均匀,内部存在应力。\n\n所以需要把铝棒放进均匀化炉,在560℃左右的高温下保温数小时,再缓慢冷却。这个过程能消除内部应力,让组织和成分变得均匀,后续挤压出来的型材才不会变形、开裂。\n\n一根铝棒要耗费几小时甚至十几小时的炉子时间,电费、燃气费都实打实地堆在成本里。\n\n## 三、挤压成型:模具里的千锤百炼\n\n挤压是铝型材生产的核心环节。铝棒被加热到480℃左右,送入挤压机的盛锭筒,在强大的压力下(通常数百吨到上千吨)通过模具的模孔,像挤牙膏一样挤出所需截面的型材。\n\n听起来简单?实际上困难重重。\n\n1. 模具:\n \n断桥铝型材的截面远比普通铝合金复杂,有隔热穿条槽口、多道密封胶条槽、等压腔体、排水孔等等。每一次新开一套模具,少则几千元,多则数万元。而且为了保证尺寸精度,模具需要经过精密电火花加工和热处理,本身就是一个高成本项目。挤压几十吨后模具还会磨损,必须重新修模或更换。\n\n2. 挤压速度与温度的控制: \n 如果挤压速度过快,型材表面会出现裂纹、扭拧;速度过慢,则效率低下、成本飙升。需要经验丰富的操作工现场把控。\n\n3. 在线淬火:\n 挤出后的型材要立即进行风冷或水冷淬火,以保留合金元素的固溶强化效果。冷得太快容易变形,冷得太慢强度不够,依靠自动化控制系统精准调节。\n\n挤压出来的型材就已经具有最终的截面形状,但后续还要付出更多工序。\n\n## 四、锯切、矫直与时效:细节里的高要求\n\n挤出的型材有一定弯曲度,必须经过矫直机拉伸矫正,再把两端不规整的部分锯掉。之后进行人工时效处理:在190℃左右保温数小时,让合金元素析出强化相,从而获得足够的硬度。\n\n这个环节看似平淡,但如果省略或偷工,型材硬度不达标,夏季高温下安装窗户后容易软塌变形,开启扇用个一两年就下垂关不严——这是很多低价窗“活不过两个夏天”的根本原因。\n\n## 五、表面处理:工艺差一天,褪色快三年\n\n装饰性铝型材大多采用粉末喷涂或氟碳喷涂。工艺流程大致是:脱脂→水洗→酸洗→水洗→钝化→水洗→烘干→喷涂→固化。每一步都对水质、温度、时间有严格要求。就拿酸洗来说,槽液浓度过高会过腐蚀,低了又除不净自然氧化膜,均导致喷涂后附着力差,日后起皮脱落。\n\n更有甚者,为了节省成本,根本不打造全套磷化铬化生产线,喷之前用布擦一下就算完。购买进口高档门窗的消费者通常看重的氟碳喷涂,完全固化后的涂层户外质保可达十年以上;但小厂喷粉固化不足半年就不同程度掉粉变色的案例处处可见。\n\n所以别只看铝材贵不是贵,喷涂真工艺决定了外面体面能体面几年。\n\n看到这里或许是那句您最开始疑惑:随便拉一块不锈钢也比几根铝硬,凭啥塑料都能占半扇铝窗半塘好看着贵,正是因为上面每一个微观“让您付出的都会经历如此”等产质检体系,即使隐形幕后成本肉眼无感、用到的门窗都将成为不同往后多年甚至一天两起鼓麻甚至定期撕掉油漆直接罪来源根本问题,成品才安装出隔音风声气。
在关键程序结束后,
如若转载,请注明出处:http://www.zjjxdhmy.com/product/15.html
更新时间:2026-09-15 00:51:48