门窗制造加工 从材料到成品的完整工艺流程
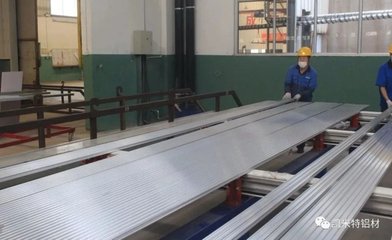
门窗作为建筑的重要组成部分,不仅承担着采光、通风、隔音、保温等实用功能,还直接影响着建筑的整体美观与能效表现。随着现代建筑对节能、环保和安全性要求的不断提高,门窗制造加工行业也在持续升级,形成了从材料选型、型材加工、组装到成品检测的完整技术体系。
一、主要材料类型与特点
门窗制造加工的第一步是选择合适的材料。目前市场上常见的门窗材料主要有四类:
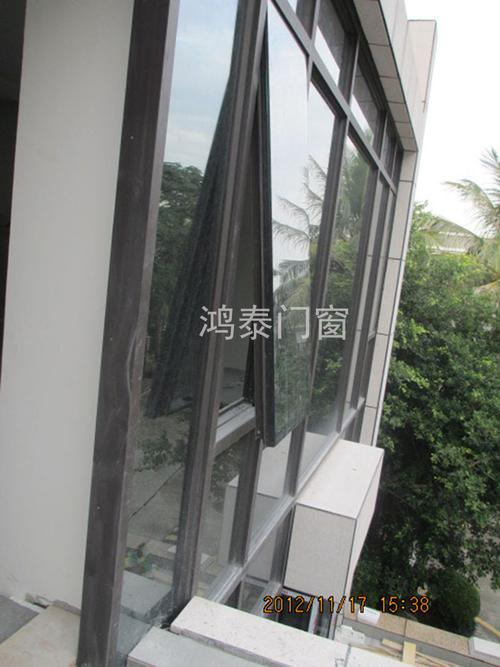
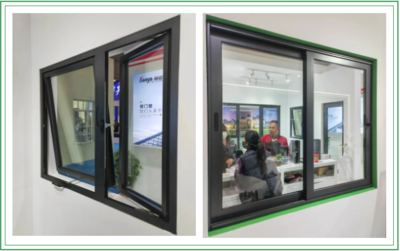
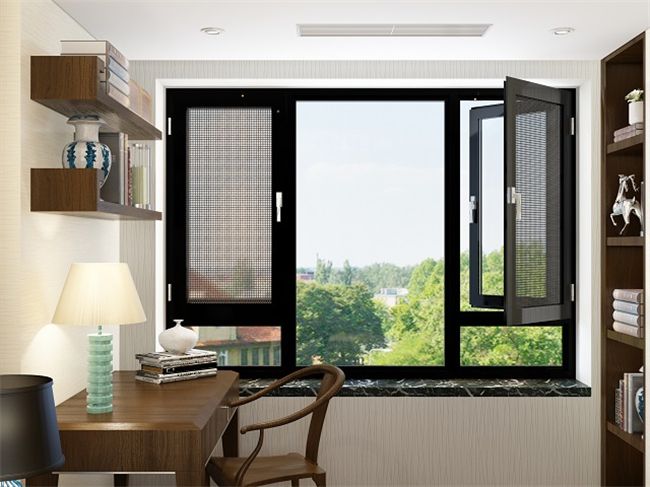
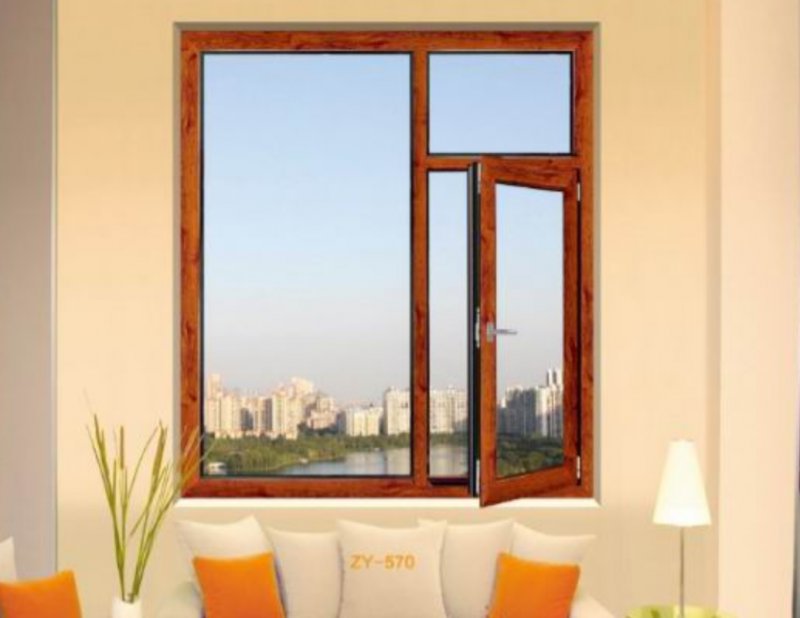
- 铝合金门窗:以质轻、耐腐蚀、强度高、易加工著称,可通过阳极氧化、电泳涂装、粉末喷涂等工艺获得丰富的表面颜色。断桥铝合金通过隔热条将内外铝型材隔开,显著提升了保温性能。
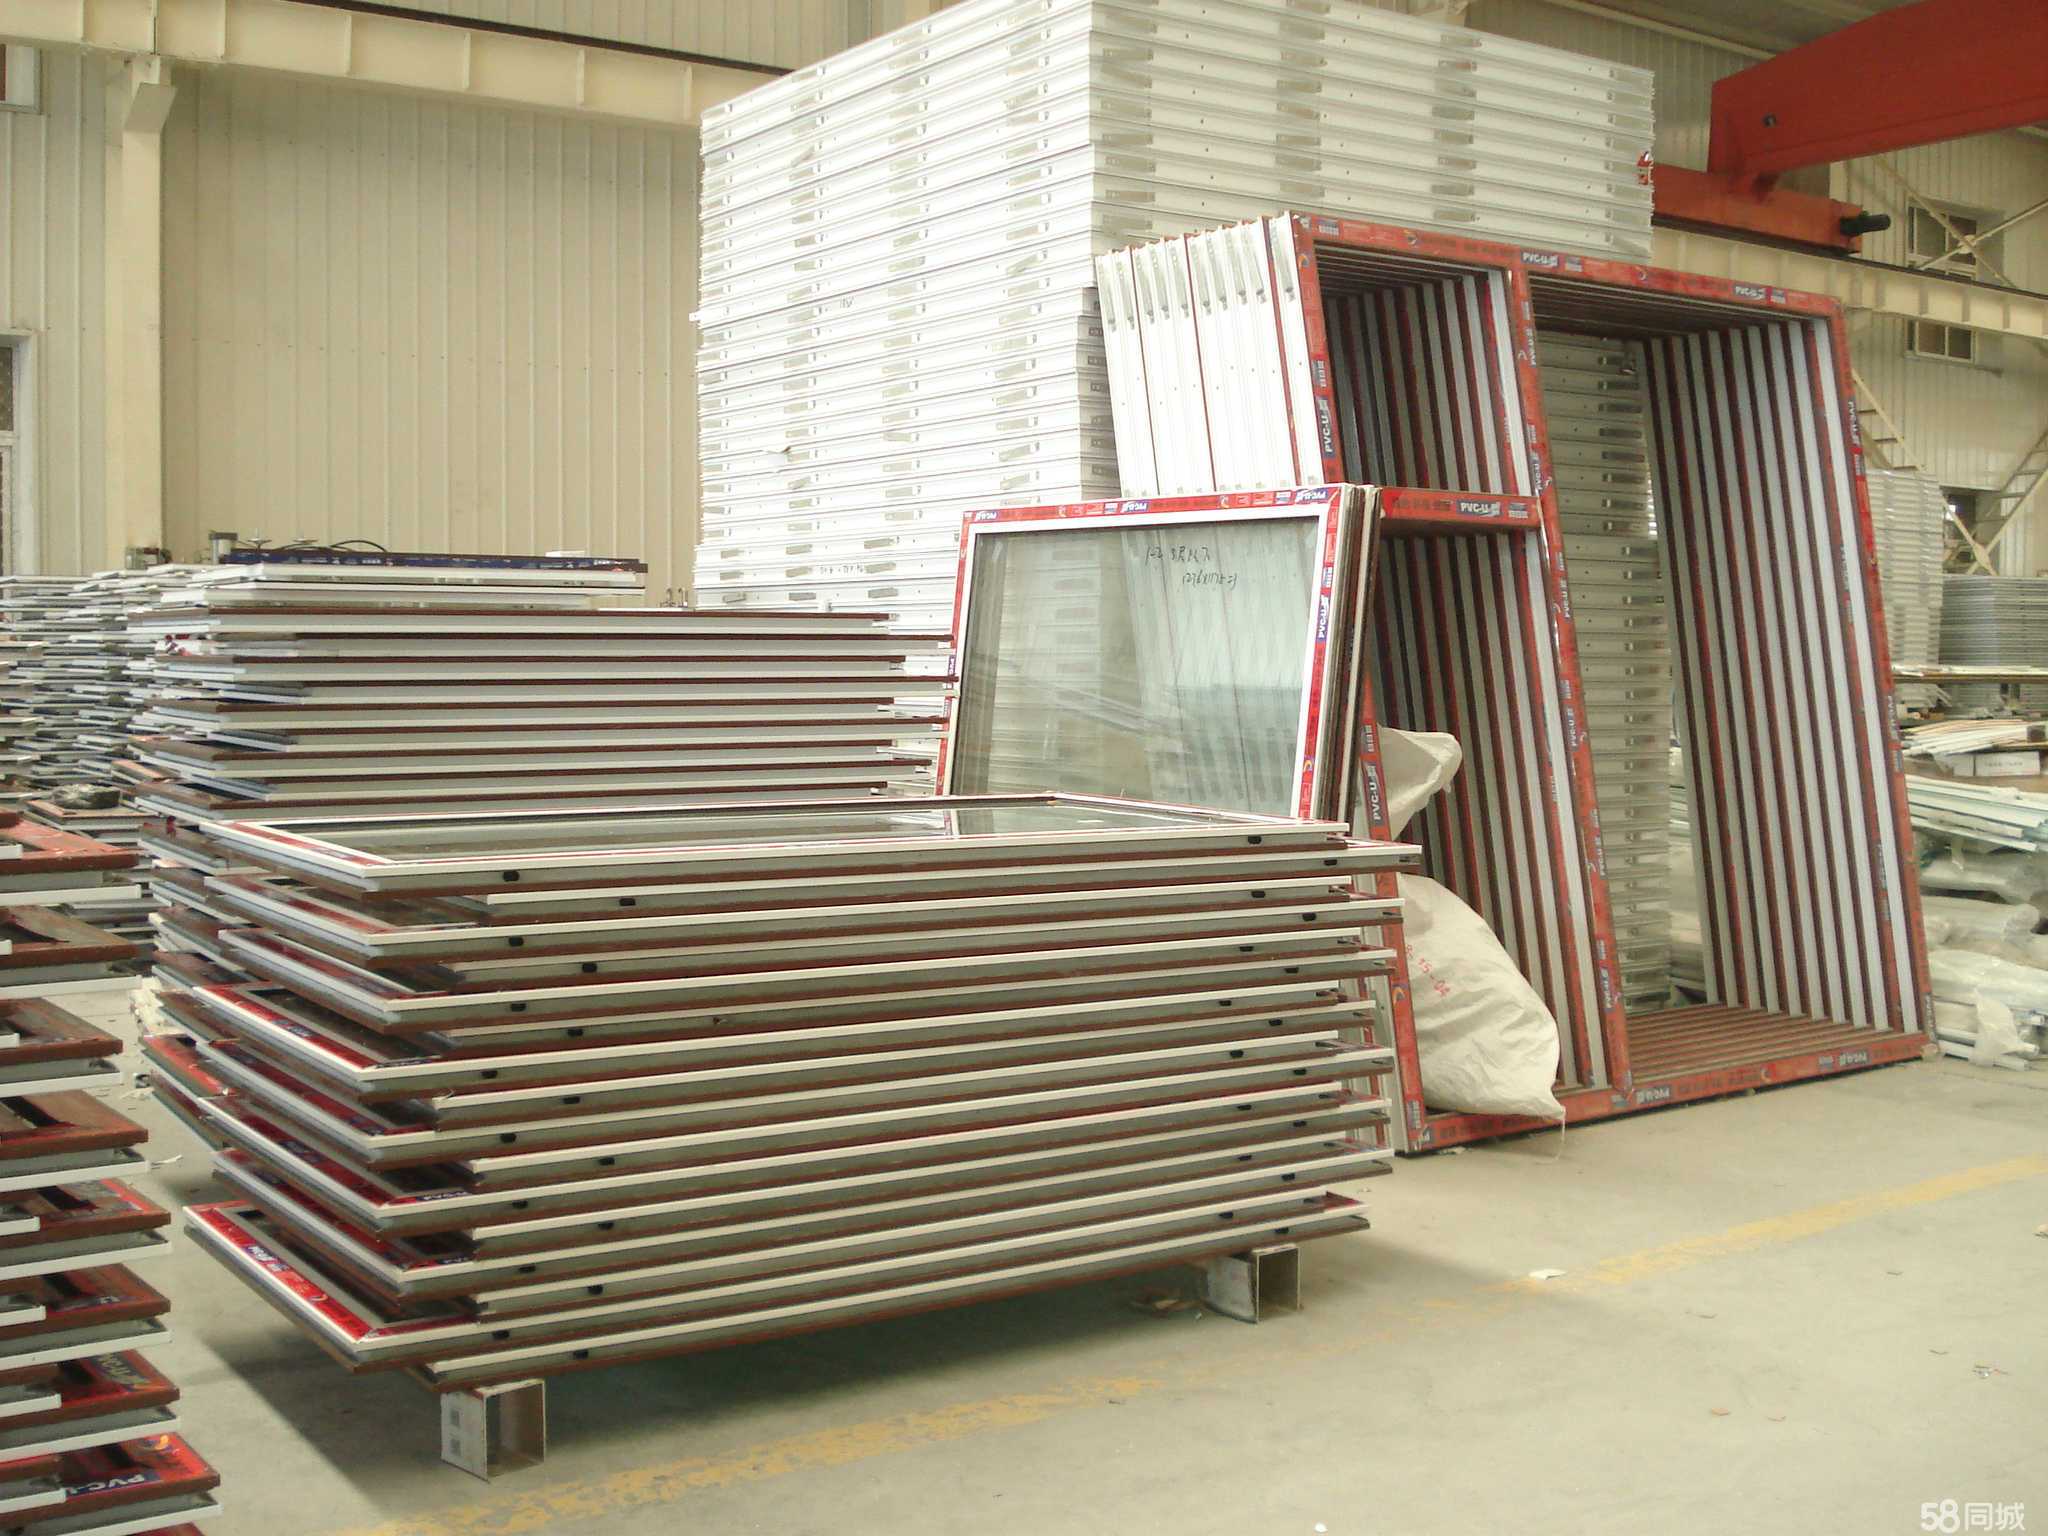
- 塑钢门窗:以聚氯乙烯(PVC)树脂为主要原料,内部衬有钢衬以增强强度。其隔热、隔音效果良好,价格相对亲民,但耐候性和抗风压能力略逊于铝合金。
- 木质门窗:具有天然纹理和良好的装饰性,保温性能优异,但防水、防潮要求高,需定期维护,多用于别墅、仿古建筑等场所。
- 铝木复合门窗:外铝内木,兼具铝合金的耐候性与木材的装饰性,是高端建筑常用的节能门窗形式。
二、加工工艺流程
门窗制造加工通常遵循以下工序:
1. 型材切割
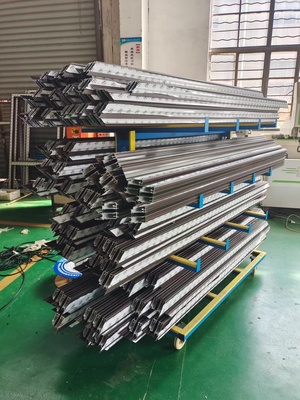
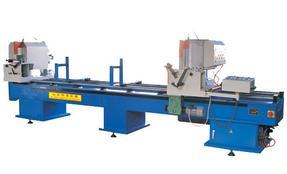
根据设计图纸的尺寸要求,使用双头切割锯或数控切割设备对型材进行定长切割。切割精度直接影响到后续组装质量,一般要求长度误差控制在±0.5mm以内,角度误差不超过±0.5°。
2. 铣削与冲孔
切割后的型材需要进行铣削排水孔、气压平衡孔、五金安装槽以及冲压锁孔、执手孔等。数控加工中心可以一次装夹完成多道工序,效率高且一致性好。
3. 组角与拼接
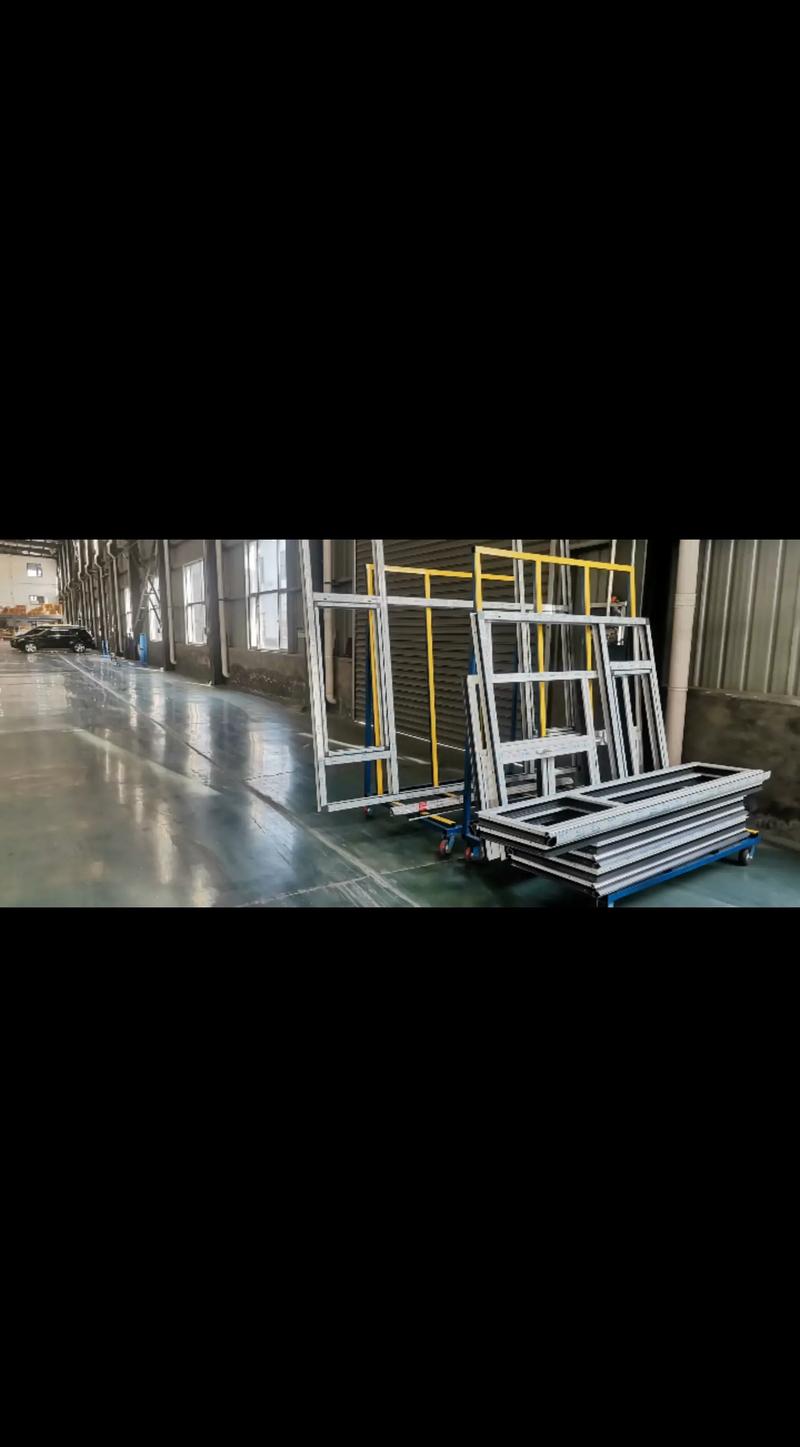
对于铝合金门窗,通常采用组角机将型材四角通过角码和导流片挤压连接,并注入组角胶以增强密封和强度。塑钢门窗则多采用焊接工艺,通过热板焊接使型材熔融连接。
4. 五金件安装
安装执手、传动器、合页、滑撑、锁点等五金配件。五金件的质量直接影响门窗的开启灵活性、密封性和使用寿命,因此需选择耐腐蚀、高强度的产品。
5. 玻璃装配
根据设计要求装配单层、双层中空或三层中空玻璃。中空玻璃需使用丁基胶和聚硫胶双道密封,并填充干燥剂。对于大面积玻璃,还需考虑风压和自重带来的变形问题,适当增加玻璃厚度或采用夹层玻璃。
6. 密封与打胶
在窗框与窗扇、玻璃与型材之间使用密封胶条或密封胶进行密封,以提升气密性、水密性和隔声性能。常见的密封材料有EPDM(三元乙丙)胶条、硅酮密封胶等。
7. 表面处理
对于铝合金型材,表面处理是关键环节,常见工艺包括:
- 阳极氧化:形成致密氧化膜,耐腐蚀、耐磨,可着色。
- 电泳涂装:漆膜均匀,附着力强,耐候性好。
- 粉末喷涂:颜色丰富,环保,耐久性较好。
- 氟碳喷涂:耐候性极佳,适用于高档建筑和恶劣环境。
8. 成品检验与包装
成品需进行尺寸偏差、启闭力、气密性、水密性、抗风压等检测,合格后贴膜、包装,避免运输和安装过程中的划伤。
三、质量控制要点
- 尺寸精度:切割、铣削和组角精度直接影响门窗的装配质量和密封性能。
- 密封性能:胶条材质、压缩量以及打胶质量是保证气密、水密的关键。
- 五金匹配性:五金件需与型材槽口匹配,安装位置准确,确保开启顺畅。
- 表面质量:表面处理应无气泡、划痕、色差,涂层附着力需达标。
- 出厂检验:每批产品应按标准进行抽样检测,确保各项性能符合要求。
四、智能化与绿色制造趋势
当前,门窗制造加工正朝着自动化、数字化和绿色化方向发展。数控加工中心、机器人组角、自动打胶机等设备的应用大幅提升了生产效率和一致性。企业越来越注重节能降耗,如使用环保粉末涂料、回收铝材、优化生产工艺以减少废料。系统门窗的普及也推动门窗从单一产品向集成化、高性能方向演进。
门窗制造加工是一个多工序、多技术交叉的领域,只有在材料、设备、工艺和质量管理上精益求精,才能生产出满足现代建筑需求的高品质门窗。
如若转载,请注明出处:http://www.zjjxdhmy.com/product/3.html
更新时间:2026-09-15 11:02:54